
Обработка и полировка оптического стекла: маршрут, режимы, контроль
Содержание
- 1. Полировка оптических деталей: какие поверхности и с какой точностью
- 2. Как марка влияет на обработку оптического стекла: твёрдость и химическая устойчивость
- 2.1. Твёрдость по сошлифовыванию и обратная шкала ISO 12844
- 2.2. Скорость полирования и химическая устойчивость
- 2.3. Ограничения: мягкие и химически нестойкие марки
- 3. Шлифование и полирование стекла: чем различаются способы съёма
- 4. Что задаёт чертёж: N, ΔN, Р, шероховатость и действующие ГОСТы
- 5. Заготовка, распиловка и блокировка
- 6. Шлифовка оптического стекла: алмазный инструмент, свободный абразив, переходы
- 7. Полировка оптического стекла: механизм, полирит и полировальники
- 7.1. Как полирование снимает стекло
- 7.2. Полирит, крокус и оксид церия для полировки стекла
- 7.3. Полировальники и режимы
- 8. Центрирование, фаски и контроль: пробное стекло, кольца, класс чистоты
- 9. Мойка, хранение и покрытие после полировки
- 10. ЧПУ, MRF и химическая полировка: методы точной доводки
- 11. Маршрут изготовления оптических деталей: сводная таблица
- 12. Частые вопросы
- 12.1. Чем отличается шлифовка от полировки оптического стекла?
- 12.2. Чем полируют оптическое стекло?
- 12.3. Почему полировка длится дольше шлифовки?
- 12.4. Как перевести интерференционные кольца N в микроны?
- 12.5. Почему на полированном оптическом стекле появляются налёт и пятна?
- 12.6. Какие марки оптического стекла сложнее всего обрабатывать?
- 12.7. Можно ли переполировать оптическую деталь с царапинами?
Полировка оптического стекла завершает механическую обработку исполнительных поверхностей: они становятся прозрачными, получают по ГОСТ 2789-73 шероховатость Rz 0,05-0,1 мкм и отличаются по форме от пробного стекла на несколько интерференционных колец или их долей. Маршрут обработки оптического стекла по этапам: получение и распиловка заготовки, блокировка, шлифование алмазным инструментом, тонкое шлифование суспензией микропорошков, полирование, центрирование и фаски, контроль N, ΔN и Р, мойка и покрытие.
Основной полирующий материал, полирит, состоит из оксидов редкоземельных элементов на основе диоксида церия CeO₂; средний размер частиц по паспорту из курса СГГА 0,8-1,2 мкм. Водную полирующую суспензию подают на смоляной или пенополиуретановый полировальник; для высокоточной оптики её концентрация 80-130 г/л.
При полировании частица CeO₂ образует со стеклом связь Ce-O-Si, которая прочнее Si-O-Si, и отрывает отдельные молекулы SiO₂. Шлифование длится минуты, а полировка оптического стекла занимает часы. Станок 3ШП-350 из курса лекций СГГА даёт 8 шт/ч на шлифовании и 1,5 шт/ч на полировании.
По ГОСТ Р 72015-2025 относительная твёрдость по сошлифовыванию составляет от 0,18 у СТФ11 до 1,41 у ЛК5, и при одинаковом режиме съём этих марок различается в 7,8 раза. Поверхность стёкол 5-6 групп кислотоустойчивости по ГОСТ 13917-92 меняется уже в дистиллированной воде при 50 °C, поэтому режимы полирования и мойки для них подбирают отдельно.
Полировка оптических деталей: какие поверхности и с какой точностью
По лекциям ТПУ, полированная поверхность детали из оптического стекла отклоняется от заданной по стрелке кривизны меньше чем на 2,5 мкм, по форме меньше чем на 0,5 мкм.
Полировке оптических деталей подлежат исполнительные поверхности, работающие со светом: рабочие поверхности линз и грани призм. Цилиндр линзы и боковые грани призм относят к вспомогательным и шлифуют закреплённым абразивом до шероховатости 2,5 мкм, а фаски к свободным.
При полировке оптических линз допуск в интерференционных кольцах зависит от назначения детали, по практикуму СГГА:
| Назначение | N, кольца | ΔN, кольца |
|---|---|---|
| Объективы зрительных труб и микроскопов с измерительными сетками и шкалами | 0,5–1 | 0,05–0,1 |
| Системы с юстировкой: окуляры, фотообъективы | 2–3 | 0,5–1 |
| Призмы и зеркала | По расчёту с учётом соседних деталей | По расчёту |
Отражающей поверхности назначают допуск в 2 раза жёстче, чем преломляющей.
По обзору В. К. Ермолаева, асферику изготавливают с точностью 50-100 нм, оптику телескопов 5-10 нм и точнее, а для EUV-литографии нужны 0,1-1 нм на поверхностях размером до 0,5-1 м.
Кварц-Пром шлифует и полирует линзы по чертежу, призмы и зеркала для лазерных и электрооптических установок, наносит зеркальные покрытия; эти детали собраны в разделе оптические изделия.
Как марка влияет на обработку оптического стекла: твёрдость и химическая устойчивость
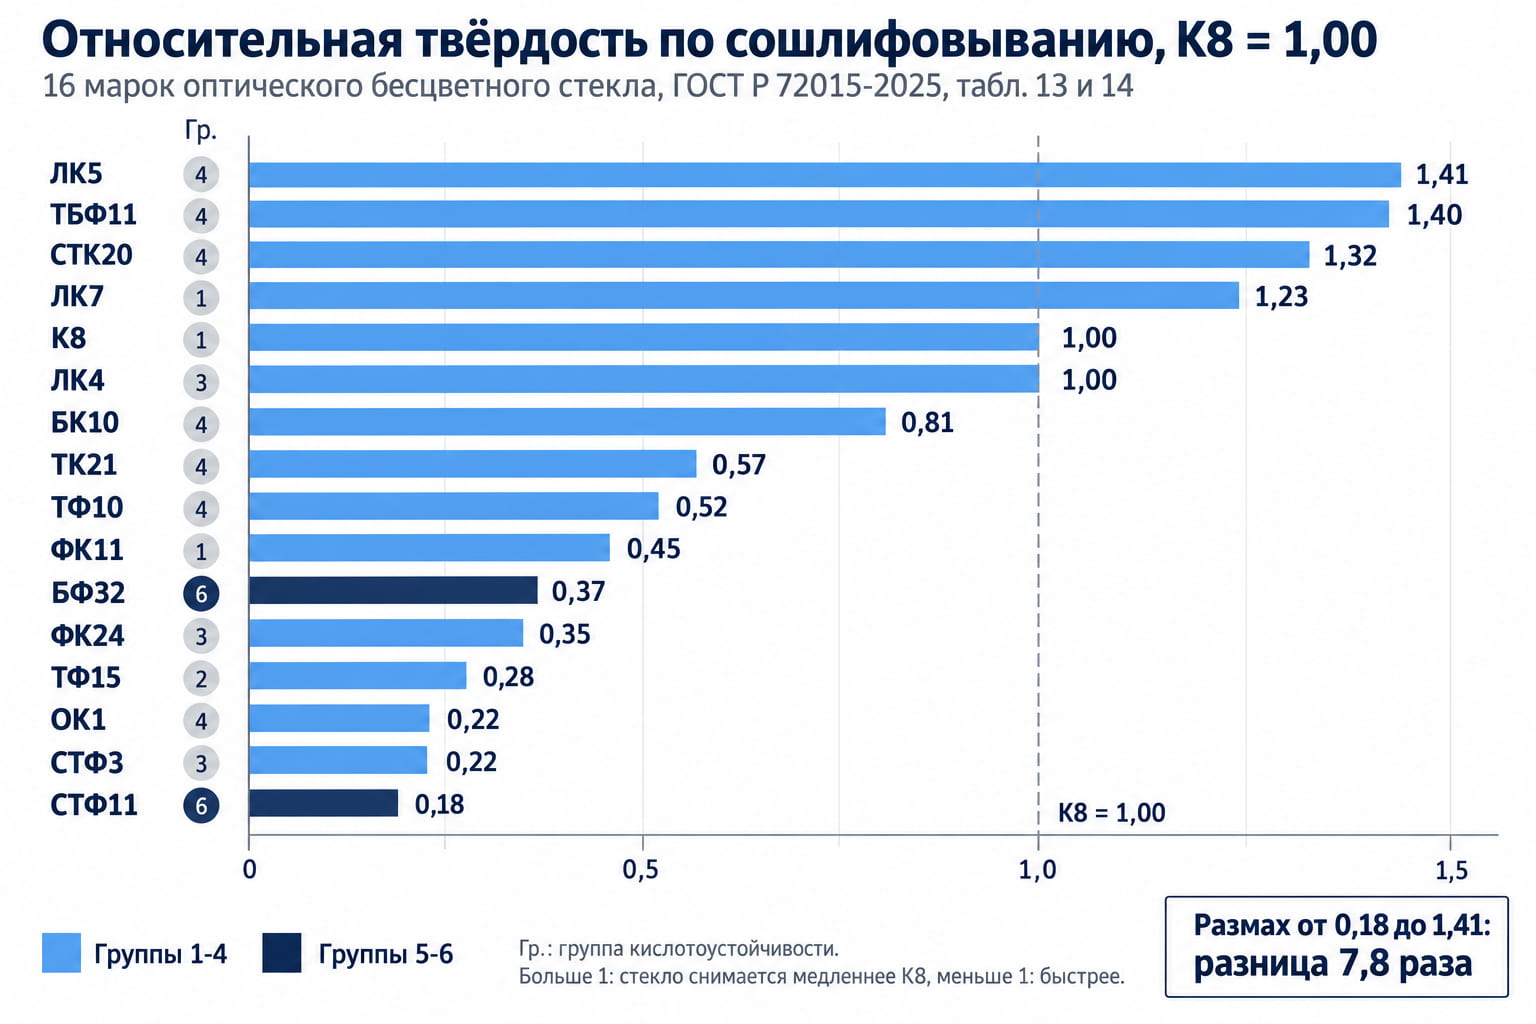
Относительная твёрдость по сошлифовыванию 16 марок по ГОСТ Р 72015-2025 (табл. 13): от 0,18 у СТФ11 до 1,41 у ЛК5, разница 7,8 раза. Тёмно-синим выделены БФ32 и СТФ11, единственные марки выборки в 6-й группе кислотоустойчивости (табл. 14).
Относительная твёрдость по сошлифовыванию в табл. 13 ГОСТ Р 72015-2025 меняется от 0,18 у СТФ11 до 1,41 у ЛК5. Вместе с группами химической устойчивости из табл. 14 она задаёт режим обработки оптического стекла.
Табл. 13 и 14 ГОСТ Р 72015-2025; съём относительно К8 рассчитан как 1/твёрдость, буквы «с», «у», «д» даны как напечатаны.
| Марка | Тип | Твёрдость по сошлифовыванию (К8 = 1,00) | Съём относительно К8, раз | Плотность ρ, г/см³ | Влажная атмосфера / кислотоустойчивость |
|---|---|---|---|---|---|
| ЛК5 | Лёгкий крон | 1,41 | 0,71 | 2,27 | А / 4 |
| ТБФ11 | Тяжёлый баритовый флинт | 1,40 | 0,71 | 5,07 | с / 4 |
| СТК20 | Сверхтяжёлый крон | 1,32 | 0,76 | 4,36 | с / 4 |
| ЛК7 | Лёгкий крон | 1,23 | 0,81 | 2,30 | А / 1 |
| К8 | Крон | 1,00 | 1,00 | 2,52 | А / 1 |
| ЛК4 | Лёгкий крон | 1,00 | 1,00 | 2,33 | А / 3 |
| БК10 | Баритовый крон | 0,81 | 1,23 | 3,12 | А / 4 |
| ТК21 | Тяжёлый крон | 0,57 | 1,75 | 3,98 | А / 4 |
| ТФ10 | Тяжёлый флинт | 0,52 | 1,92 | 5,19 | А / 4 |
| ФК11 | Фосфатный крон | 0,45 | 2,22 | 2,60 | у / 1 |
| БФ32 | Баритовый флинт | 0,37 | 2,70 | 2,85 | д / 6 |
| ФК24 | Фосфатный крон | 0,35 | 2,86 | 3,41 | д / 3 |
| ТФ15 | Тяжёлый флинт | 0,28 | 3,57 | 3,35 | с / 2 |
| ОК1 | Особый крон | 0,22 | 4,55 | 3,77 | с / 4 |
| СТФ3 | Сверхтяжёлый флинт | 0,22 | 4,55 | 6,13 | с / 3 |
| СТФ11 | Сверхтяжёлый флинт | 0,18 | 5,56 | 6,79 | у / 6 |
Твёрдость по сошлифовыванию и обратная шкала ISO 12844
По п. 4.7.1 ГОСТ Р 72015-2025 показатель равен отношению объёмов К8 и испытуемой марки, сошлифованных в одинаковых условиях: больше 1 означает съём медленнее К8, меньше 1 быстрее. Почему К8 и СТФ11 нельзя вести в одном режиме? При режиме К8 стекло СТФ11 теряет в 5,6 раза больший объём.
Шкала ISO 12844, принятая у Schott, обратная: чем выше класс HG 1-6, тем больше съём относительно эталона N-SK16 (в ГОСТ наоборот). Класс определяют по 30-секундному шлифованию 20 образцов алмазными таблетками. Стекло К8 соответствует N-BK7, но эталоны и методы разные, и шкалы напрямую не пересчитываются.
Schott TIE-31 не находит полезной связи шлифуемости с твёрдостью по Кнупу. Твёрдость по Кнупу растёт с долей SiO₂ и B₂O₃ и падает с ростом доли щелочей и свинца. Количественной связи со шлифуемостью нет: самое тяжёлое стекло выборки, СТФ11, сошлифовывается быстрее всех, а ТБФ11 плотностью 5,07 г/см³ снимается медленнее К8.
Скорость полирования и химическая устойчивость
За час в одинаковых условиях, по курсу лекций СГГА, сполировывается 6,5 мкм боросиликатного крона, 7,0 мкм тяжёлого флинта и 15,0 мкм баритового крона. Порядок марок не совпадает: ТФ10 сошлифовывается почти вдвое быстрее К8, а тяжёлый флинт полируется почти так же медленно, как боросиликатный крон.
ГОСТ 13917-92 испытывает группы кислотоустойчивости 1-4 уксусной кислотой 0,1 моль/дм³ с pH 2,8, а группы 5-6 дистиллированной водой при 50 °C. Критерий: уменьшение коэффициента отражения ΔR > 0,004. Группа 1 выдерживает 300 мин без изменений, группа 6 меняется быстрее чем за 15 мин. Для влажной атмосферы стандарт задаёт группы А-Г; разрушение выдаёт гигроскопический налёт.
В группу 6 табл. 14 относит 13 марок: ЛК6, ТФК11, ТК17, СТК7, СТК8, БФ32, СТФ11, ОФ1, ОФ3, ОФ4, ОФ5, ОФ6, ОФ9.
ЛК5 твёрже всех в выборке, но держит лишь группу кислотоустойчивости 4, а К8 группу 1. Поэтому марку под деталь мы подбираем по обеим колонкам сразу.
Ограничения: мягкие и химически нестойкие марки
- Марки с твёрдостью 0,37 и ниже теряют на режиме К8 в 2,7-5,6 раза больший объём: припуск и время каждого перехода для них пересчитывают.
- Стёкла класса пятнистости FR 5, по Schott TIE-30, меньше чем за 12 мин дают пятно, соответствующее изменению слоя 0,1 мкм.
- Для химически нестойких стёкол, включая марки 5-6 групп кислотоустойчивости, при полировке оптического стекла сокращают контакт с тёплой водой и подбирают смолу и моющие растворы.
- Марок серии 100 в табл. 13-14 нет, у ОК3, ОК4 и ТФ21 там прочерки, и обрабатываемость таких марок оптического стекла уточняют по ТУ.
Шлифование и полирование стекла: чем различаются способы съёма
По классификации ТПУ механическая обработка стекла делится на шлифование закреплёнными абразивными зёрнами, шлифование суспензиями абразивных порошков и полирование.
| Параметр | Шлифование закреплённым абразивом | Шлифование свободным абразивом | Полирование |
|---|---|---|---|
| Абразив | Синтетический алмаз в инструменте на металлической связке | Водная суспензия карбида кремния, электрокорунда, алмазных порошков | Суспензия полирита (CeO₂), крокуса (Fe₂O₃), ZrO₂; зерно 0,2–5 мкм |
| Механизм съёма | Хрупкое разрушение: сколы и трещины | Хрупкое разрушение; одновременно в работе около 15% зёрен | Химико-механический съём молекулярных слоёв |
| Скорость инструмента | 15–30 м/с | 0,5–5 м/с | 5–10 м/с на грубом; на точном — во много раз ниже |
| Результат | Форма и размер; вспомогательные поверхности до шероховатости 2,5 мкм | Матовая поверхность с нарушенным слоем | Прозрачная поверхность, Rz 0,05–0,1 мкм, N и ΔN в кольцах |
| Длительность | Минуты | Минуты | Часы |
Оптическая обработка стекла почти целиком состоит из этих трёх способов, а распиловка, центрирование и мойка готовят или завершают их. Шлифующая способность абразивов по ТПУ, где алмаз принят за 1: у кварцевого песка 0,02-0,03, электрокорунда 0,14-0,16, карбида кремния 0,25-0,45, карбида бора 0,5-0,6.
Станок 3ШП-350 из курса лекций СГГА на шлифовании и полировании стекла даёт 8 шт/ч и 1,5 шт/ч. По оценке В. К. Ермолаева, черновое и чистовое шлифование занимает в 2-3 (5) раза меньше времени, чем полирование, поэтому классическая линия включает один шлифовальный станок и 2-3 (5) полировальных. Ритм линии задаёт полировка оптического стекла.
Что задаёт чертёж: N, ΔN, Р, шероховатость и действующие ГОСТы
Во второй части таблицы параметров ГОСТ 2.412-81 требует указать N, ΔN и Р, а изменение № 1 допускает составляющие допуска формы и RMS. N ограничивает отклонение стрелки кривизны от пробного стекла или сферичность плоскости, ΔN задаёт поле допуска формы; оба выражают в интерференционных кольцах. Р обозначает класс чистоты полированной поверхности. При изготовлении оптических деталей чертёж с классом чистоты содержит таблицу параметров в правой верхней части.
ГОСТ 11141-84 охватывает детали с шероховатостью по ГОСТ 2789-73 до Rz 0,1 мкм после механической, ионной и другой обработки и устанавливает 14 классов: 0-10, 0-20, 0-40 в плоскости изображения или предмета, I-VIII, VIIIa, IX, IXa вне её. Класс пишут как «Р VI»; «Р V/IV» означает V по царапинам и IV по точкам. Предельная ширина царапины, мм: I 0,004; II 0,006; III 0,010; IV 0,02; V 0,04; VI 0,06; VII 0,1; VIII 0,2.
| Документ | Предмет | Статус на октябрь 2026 |
|---|---|---|
| ГОСТ Р 71951-2025 | Стекло оптическое бесцветное, 16 типов | Действует с 01.01.2026 |
| ГОСТ Р 71952-2025 | Параметры, классификация оптических материалов | Действует с 01.01.2026 |
| ГОСТ Р 72015-2025 | Физико-химические характеристики | Действует с 01.01.2026 |
| ГОСТ 2.412-81 | Оформление чертежей оптических изделий | Действует |
| ГОСТ 11141-84 | Классы чистоты, методы контроля | Действует |
| ГОСТ 2786-82 | Пробные стёкла для сферических поверхностей | Действует |
| ГОСТ 2789-73 | Шероховатость поверхности | Действует |
| ГОСТ 13917-92 | Химическая устойчивость: методы, группы | Действует в части стекла; раздел 3 (кристаллы) в РФ прекращён с 01.09.2025 |
ГОСТ 3514-94, ГОСТ 23136-93 и ГОСТ 13659-78 в РФ не применяются с 01.01.2026, поэтому марку оптического стекла на чертеже записывают так: «Стекло К8 ГОСТ Р 71951-2025».
Заготовка, распиловка и блокировка
Блоки оптического стекла распиливают алмазным инструментом на скорости резания 8-25 м/с, обильно подавая СОЖ: водный раствор эмульсола с 1% соды и 4% керосина. Чистый керосин поднимает стойкость и производительность инструмента в 2-4 раза относительно водных растворов, но огнеопасен и вреден. Распиленная поверхность выходит с шероховатостью Rz 0,63-25 мкм.
Механическая обработка стекла не убирает свили и пузыри, поэтому оптические заготовки подбирают по категориям бессвильности и пузырности из ГОСТ Р 71952-2025. Перед шлифованием заготовки наклеивают на приспособление слоем смолы толщиной 0,05·d + 1,0 мм, где d означает диаметр заготовки; это эластичное блокирование. Если заготовка закреплена слабо, после полирования может появиться местная ошибка формы.
Резка, шлифовка и полировка дают стеклянную пыль и сколы с острыми краями, поэтому на участке работают в защитных очках, перчатках и респираторе. Во флинтах есть оксид свинца, и стеклобой этих марок сдают на утилизацию как промышленные отходы.
Шлифовка оптического стекла: алмазный инструмент, свободный абразив, переходы
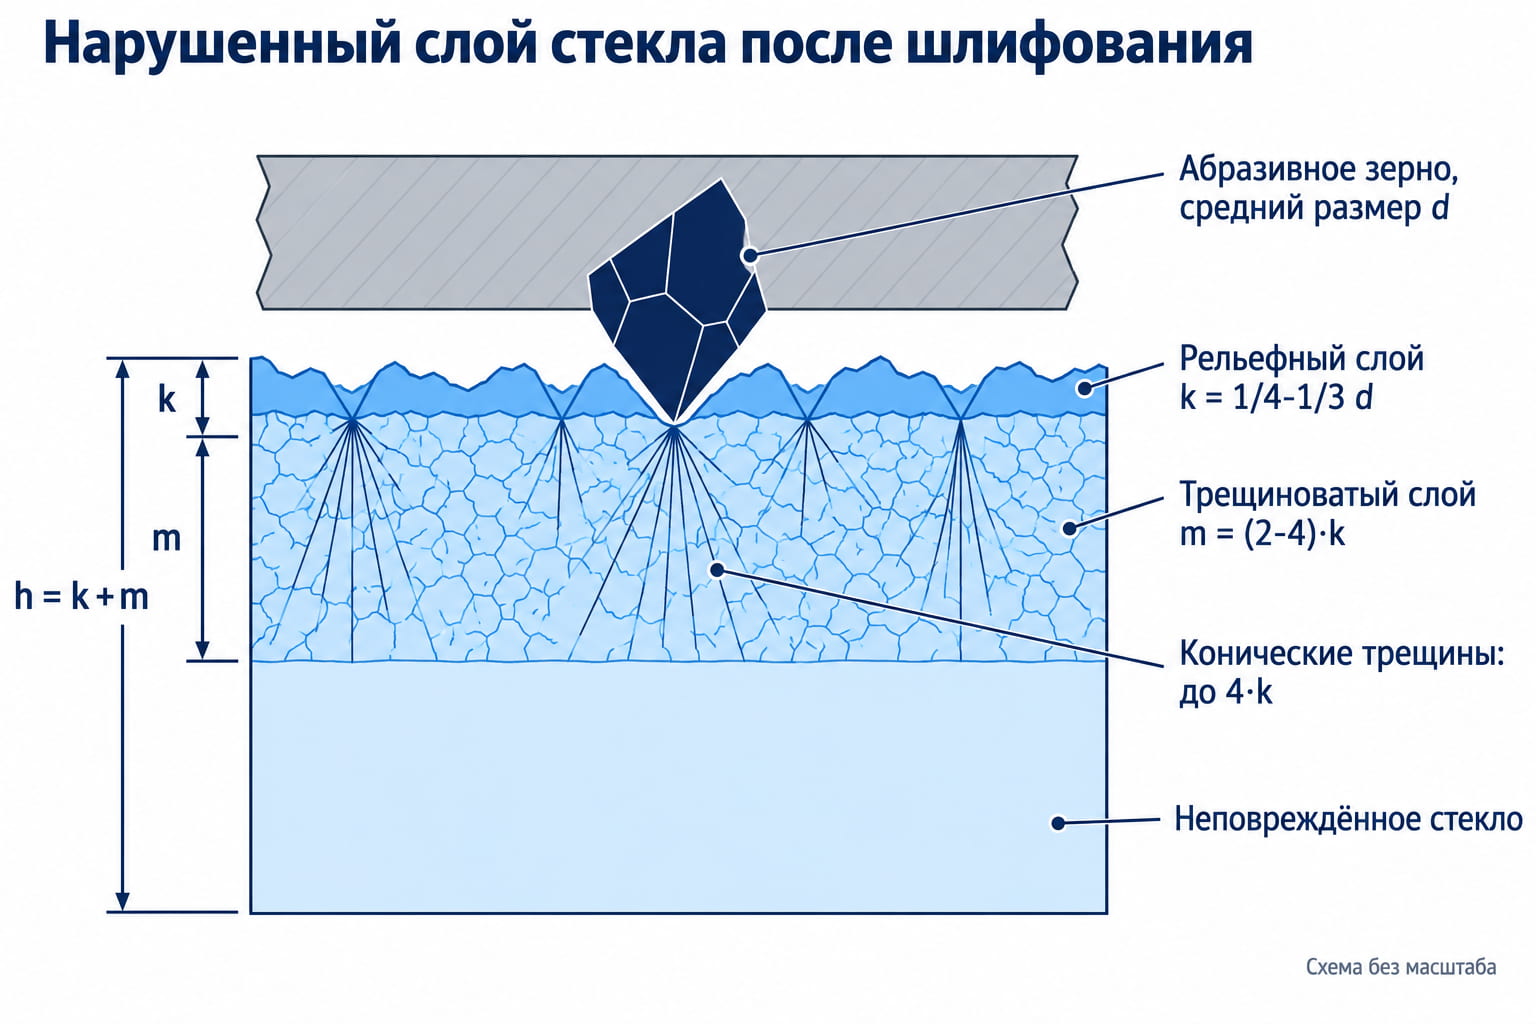
Строение нарушенного слоя после шлифования: рельефный слой k, трещиноватый слой m и конические трещины. Соотношения по курсу лекций СГУГиТ, схема без масштаба.
С распространением синтетических алмазов все вспомогательные поверхности оптических деталей шлифуют только алмазным инструментом. При алмазной обработке стекла разрушенный слой тоньше, поэтому припуск на последующие операции меньше. Рабочее давление у связанного абразива на порядок выше, чем у свободного.
Исполнительные поверхности готовят к полированию свободным абразивом: суспензией карбида кремния, электрокорунда, кварцевых или алмазных порошков в воде при давлении (0,4-2)·10⁴ Па. Линейную скорость на периферии нижнего звена снижают по стадиям: 2,5-5 м/с при грубой шлифовке оптического стекла, 1-2 м/с при средней и 0,5-1 м/с при тонкой. Вода действует и химически: коллоидная плёнка кремнёвой кислоты в трещинах расширяет и углубляет их.
Смену зернистости на более мелкую называют переходом. Группы зернистости по лекциям ТПУ идут от шлифзерна 2000-160 мкм через шлифпорошки 125-40 мкм и микрошлифпорошки 63-14 мкм до тонких микрошлифпорошков 10-3 мкм. Паспорт порошка REP-02 предусматривает перед полированием переходы М20, М14 и М10. Царапины появляются, если зерно надолго застревает в шлифовальнике или в порошке больше 5% зёрен в 4 раза крупнее основной фракции.
Нарушенный слой, по курсу лекций СГГА, состоит из рельефного высотой 1/4-1/3 среднего размера зерна и трещиноватого, который в 2-4 раза глубже. Отдельные конические трещины уходят в стекло на глубину, в 4 раза большую высоты рельефного слоя. Расчёт по этим соотношениям для зерна 28 мкм даёт 21-47 мкм суммарно: 7-9,3 мкм рельефа плюс трещиноватый слой. Отсюда правило: каждый переход, включая последний перед полировкой оптического стекла, снимает не меньше глубины нарушенного слоя предыдущего.
По данным Suratwala et al., Applied Optics, 2026, в опытах LLNL на плавленом кварце главным фактором глубины подповерхностных трещин оказался размер абразива, независимо от типа инструмента и режима. Алмаз 6 мкм в смоляной матрице на пенной подложке оставил трещины глубиной 4,6 мкм при скорости съёма 186 мм³/ч, а ультразвук на торцевой фрезе уменьшал их глубину на 17-34%.
Полировка оптического стекла: механизм, полирит и полировальники
Самой длительной и ответственной операцией курс лекций СГГА называет полировку оптического стекла: брак на ней может перечеркнуть всю предыдущую обработку.
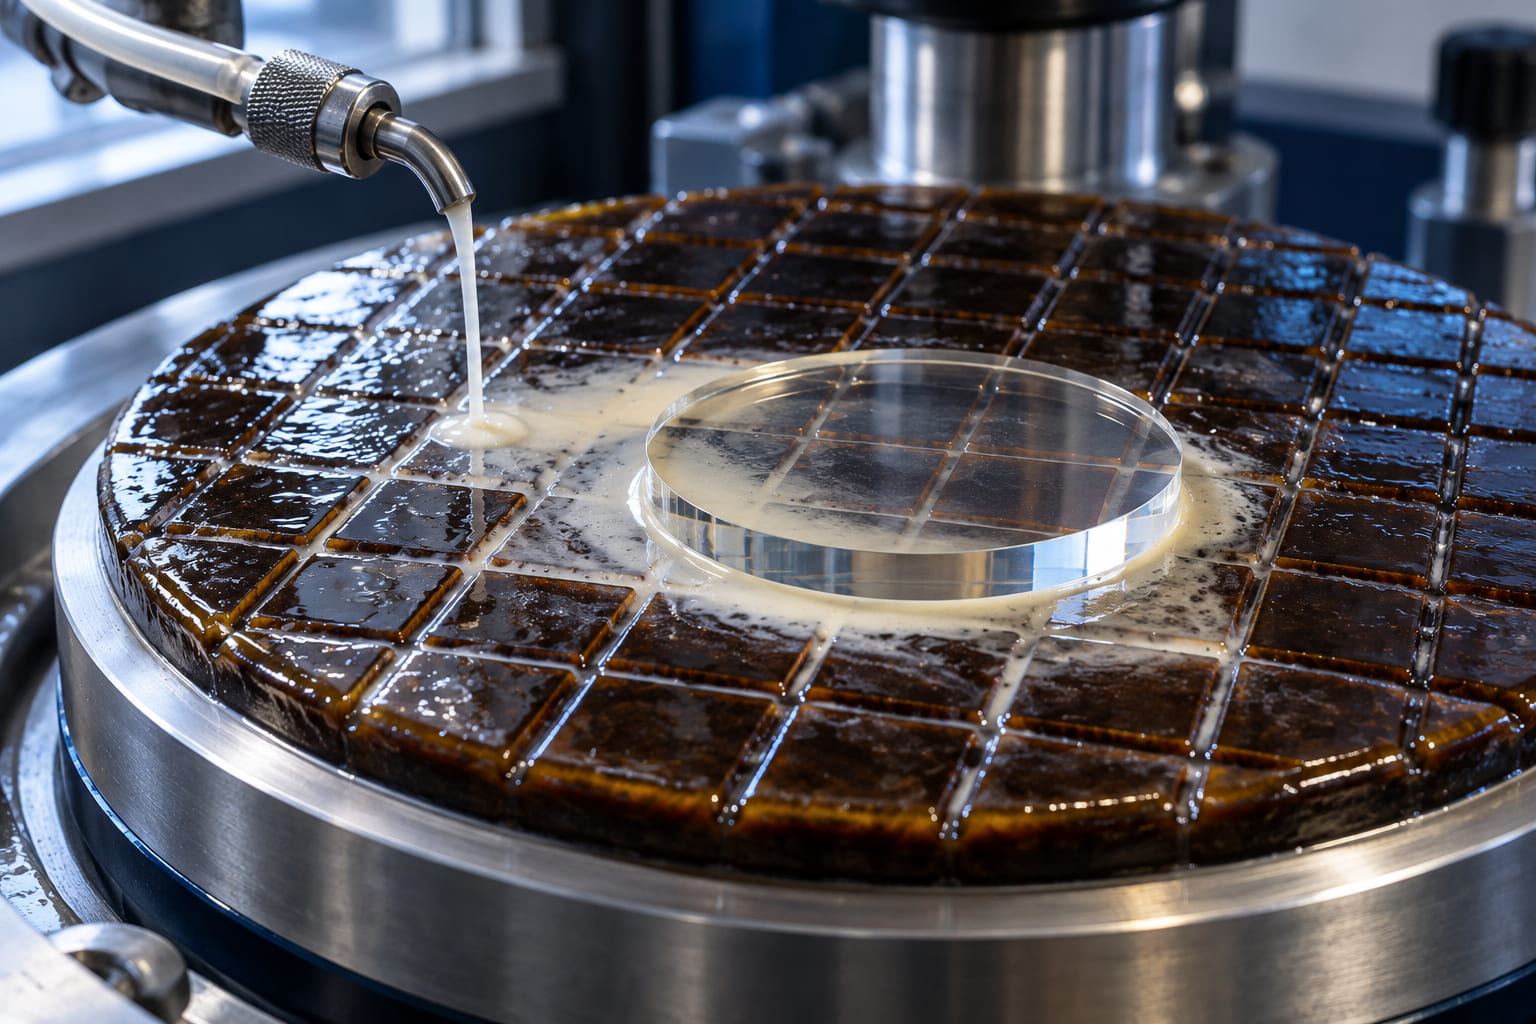
Смоляной полировальник с канавками: на рабочую поверхность подаётся суспензия полирита на основе CeO₂ (иллюстрация).
Как полирование снимает стекло
По оценке курса СГГА, вода образует на стекле коллоидную плёнку оксида кремния толщиной 0,01 мкм и доводит её до предельной толщины за минуту. Частица CeO₂ реагирует с гидроксилированной поверхностью стекла по механизму Л. Кука: ≡Ce-OH + HO-Si≡ → ≡Ce-O-Si≡ + H₂O. Связь Ce-O-Si прочнее Si-O-Si, поэтому частица отрывает отдельные молекулы кремнезёма, как показывает работа Suratwala, Feit и Steele в J. Am. Ceram. Soc..
Скорость съёма по уравнению Престона dh/dt = kp·σ·V растёт линейно с давлением σ и скоростью V.
На масле или керосине вместо воды съём, по курсу СГГА, падает в десятки раз. Твёрдость порошка со съёмом не связана: корунд и карбид бора снимают меньше мягких оксидов церия, хрома и железа. Рельефный слой полирование убирает целиком; трещиноватый частично остаётся, но его трещины затягивает гидролизованное стекло, и прохождению света они не мешают.
Полирит, крокус и оксид церия для полировки стекла
Полирит получают обжигом карбонатов редкоземельных элементов при 850-1050 °C: это твёрдый раствор их оксидов на основе CeO₂. Паспорт из курса СГГА: частицы 0,8-1,2 мкм, полирующая способность от 45 мг/30 мин, CeO₂ 48,2%, La₂O₃ 24,0%, Nd₂O₃ 11,3%. Суспензия 100-110 г/л, для высокоточной оптики 80-130 г/л; режим 0,1-3,0 бар и 100-2500 об/мин. Разновидности: фторопол и церит с CeO₂ не менее 99%.
Относительная полирующая способность по ТПУ, где крокус принят за 1: Cr₂O₃ 0,5, полирит 1,5, ZrO₂ 2,0. В опытах Кука, наоборот, CeO₂ снимал силикатное стекло быстрее ZrO₂, MnO₂, TiO₂, Al₂O₃, Cr₂O₃ и ZnO (ряды зависят от условий измерения). Крокус Fe₂O₃ берут для деталей высоких классов чистоты, хотя полирует он медленно; алмазные микропорошки нужны для твёрдых кристаллов.
Промышленный оксид церия для полировки стекла продают с паспортом поставщика: у REP-02, аналога Cerox 1650 с D50 1,0 мкм, заявлены N 3, ΔN 0,3 и Rz 0,05 мкм. Для мягких и химически нестойких стёкол поставщик советует суспензию меньшей плотности, иначе возникает серость.
Полировальники и режимы
Смоляные полировальники ставят на точное полирование, суконные и фетровые на грубое: сукно не боится перепадов температуры, больших скоростей и давлений, но даёт волнистость и завалы на краях.
Смолу составляют из древесного пека и канифоли, размягчающихся при 50-70 °C и 65-80 °C; канифоль добавляет твёрдости. Мягкие смолы с логарифмом вязкости 7,5-9,0 лучше держат порошок, твёрдые полируют быстрее. Смолы из пека без кислотных остатков канифоли реже оставляют налёт на химически нестойких стёклах, включая марки 5-6 групп кислотоустойчивости.
Пенополиуретан берут для интенсивных режимов и деталей невысокой точности, битумно-полистирольные составы для скоростного полирования с N = 3-5 на Ø40 мм. Давление при грубом полировании доходит до 98 кПа (1 кгс/см²), при точном многократно ниже. «Асфальтовая полировка» из переводных описаний обычно означает смоляной пекоканифольный полировальник.
Центрирование, фаски и контроль: пробное стекло, кольца, класс чистоты
Одно интерференционное кольцо соответствует воздушному зазору λ/2: 0,27 мкм при контроле пробным стеклом в зелёном свете 0,546 мкм и 0,32 мкм на интерферометре с He-Ne-лазером 632,8 нм. Пробными стёклами по ГОСТ 2786-82 интерференционным методом контролируют радиусы и форму сферических поверхностей. Местная ошибка искривляет кольца, а знак ошибки, «яму» или «бугор», определяют нажатием на пробное стекло.
Центрирование и снятие фасок идут после полировки оптических деталей, перед нанесением покрытий. Чистоту поверхности по ГОСТ 11141-84 осматривают на чёрном фоне в косом проходящем или отражённом свете лампы накаливания 60-100 Вт. Классы I-III контролируют через лупу или микроскоп с увеличением от 6×, классы IV-IXa без увеличения. Глубину царапин стандарт не нормирует, но для механической обработки приводит сечение царапины с углом при вершине около 120° и глубиной не больше 0,3 её ширины.
Значение λ/10 на 632,8 нм равно 63 нм. В ТЗ на детали из оптического стекла мы советуем указывать длину волны, на которой считают N и ΔN: без неё N = 1 может означать и 0,27, и 0,32 мкм.
На производстве Кварц-Пром углы, плоскостность и чистоту поверхности проверяют на интерферометрах и специализированных стендах. Каталог оптических изделий указывает плоскостность до λ/10 на 633 нм и шероховатость до Ra 0,5 нм: это предельные значения, а не норма для любой марки оптического стекла.
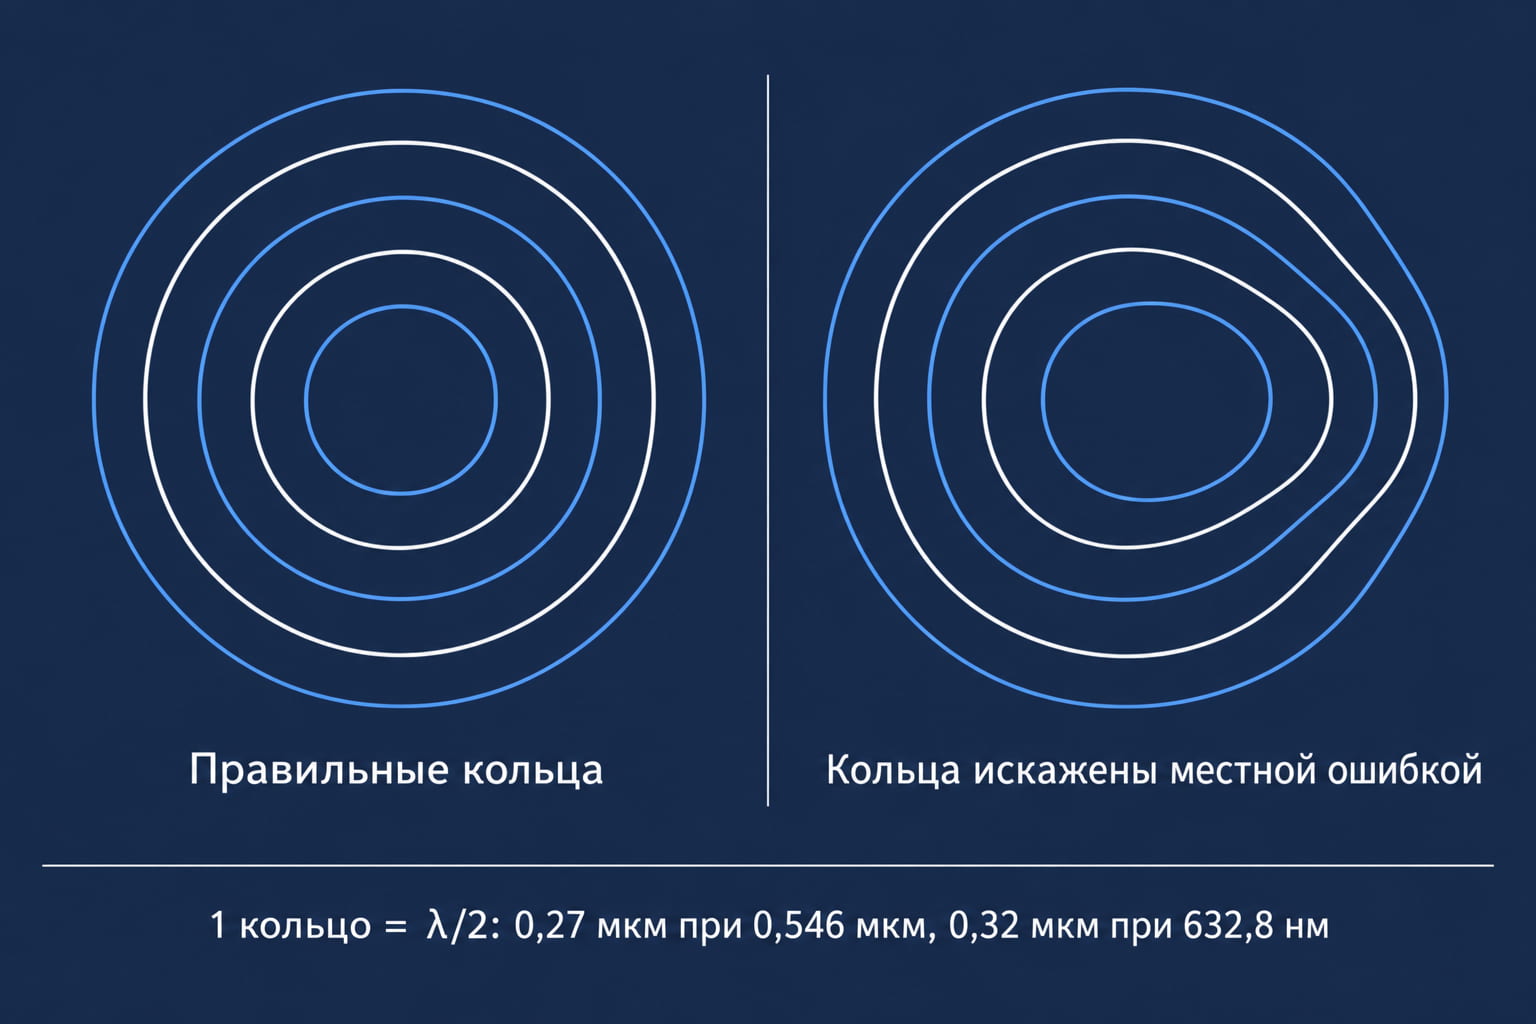
Интерференционные кольца под пробным стеклом. Слева форма без ошибок, справа местная ошибка искажает кольца. Одно кольцо соответствует зазору λ/2.
Мойка, хранение и покрытие после полировки
Деталь, которую нельзя вымыть сразу после полировки оптического стекла, по рекомендации Schott TIE-30 перевозят и хранят в ванне с водой pH 7 или слабощелочной: высохший шлам прилипает сильнее.
- Частицы оксида церия при pH выше 7 отталкиваются от оптического стекла и легко снимаются ультразвуковой мойкой.
- Чувствительные стёкла отмывают погружением в слабощелочной раствор с pH 7,5.
- Деионизированная вода может иметь pH ниже 7 и действовать на полированную поверхность как кислота.
- Отпечатки пальцев слабокислые и оставляют трудноудаляемые пятна, а ацетон даёт белые разводы, поэтому для силикатных стёкол Schott советует изопропанол и высшие спирты.
- Химически нестойкие стёкла после мойки и сушки хранят в эксикаторе с осушителем или вскоре после полирования отправляют на покрытие.
Строже всего эти правила соблюдают для химически нестойких стёкол, включая марки 5-6 групп кислотоустойчивости по ГОСТ 13917-92. После мойки и сушки наносят просветляющее покрытие или другие оптические покрытия — загрязнения, особенно органические, по данным Schott ухудшают их адгезию.
ЧПУ, MRF и химическая полировка: методы точной доводки
Серийные оптические детали отечественные заводы обрабатывали в основном притиром со свободным абразивом, по данным статьи В. К. Ермолаева «Шлифовальные станки для обработки оптики» в журнале «РИТМ машиностроения».
Оптическая обработка стекла на станках с ЧПУ OptoTech, Schneider и Satisloh охватывает детали диаметром до 800 мм с плоскими, сферическими и асферическими поверхностями. По технологии 3C, разработанной OptoTech в 2001 году, линзу шлифуют в три перехода за один установ, а время полирования такой линзы сокращается в среднем на 30-40%.
При MRF полировку оптических деталей ведёт управляемая компьютером магнитореологическая суспензия, форму и жёсткость которой магнитное поле меняет в реальном времени.
Химическую полировку освоил Лыткаринский завод оптического стекла (ЛЗОС): он травит оптическое стекло плавиковой кислотой HF на заданную глубину и упрочняет поверхность после механической обработки. По данным ЛЗОС, на полированном астроситалле можно достичь шероховатости менее 1 нм RMS, а для асферической оптики завод располагает оборудованием для деталей диаметром до 6 м.
Маршрут изготовления оптических деталей: сводная таблица
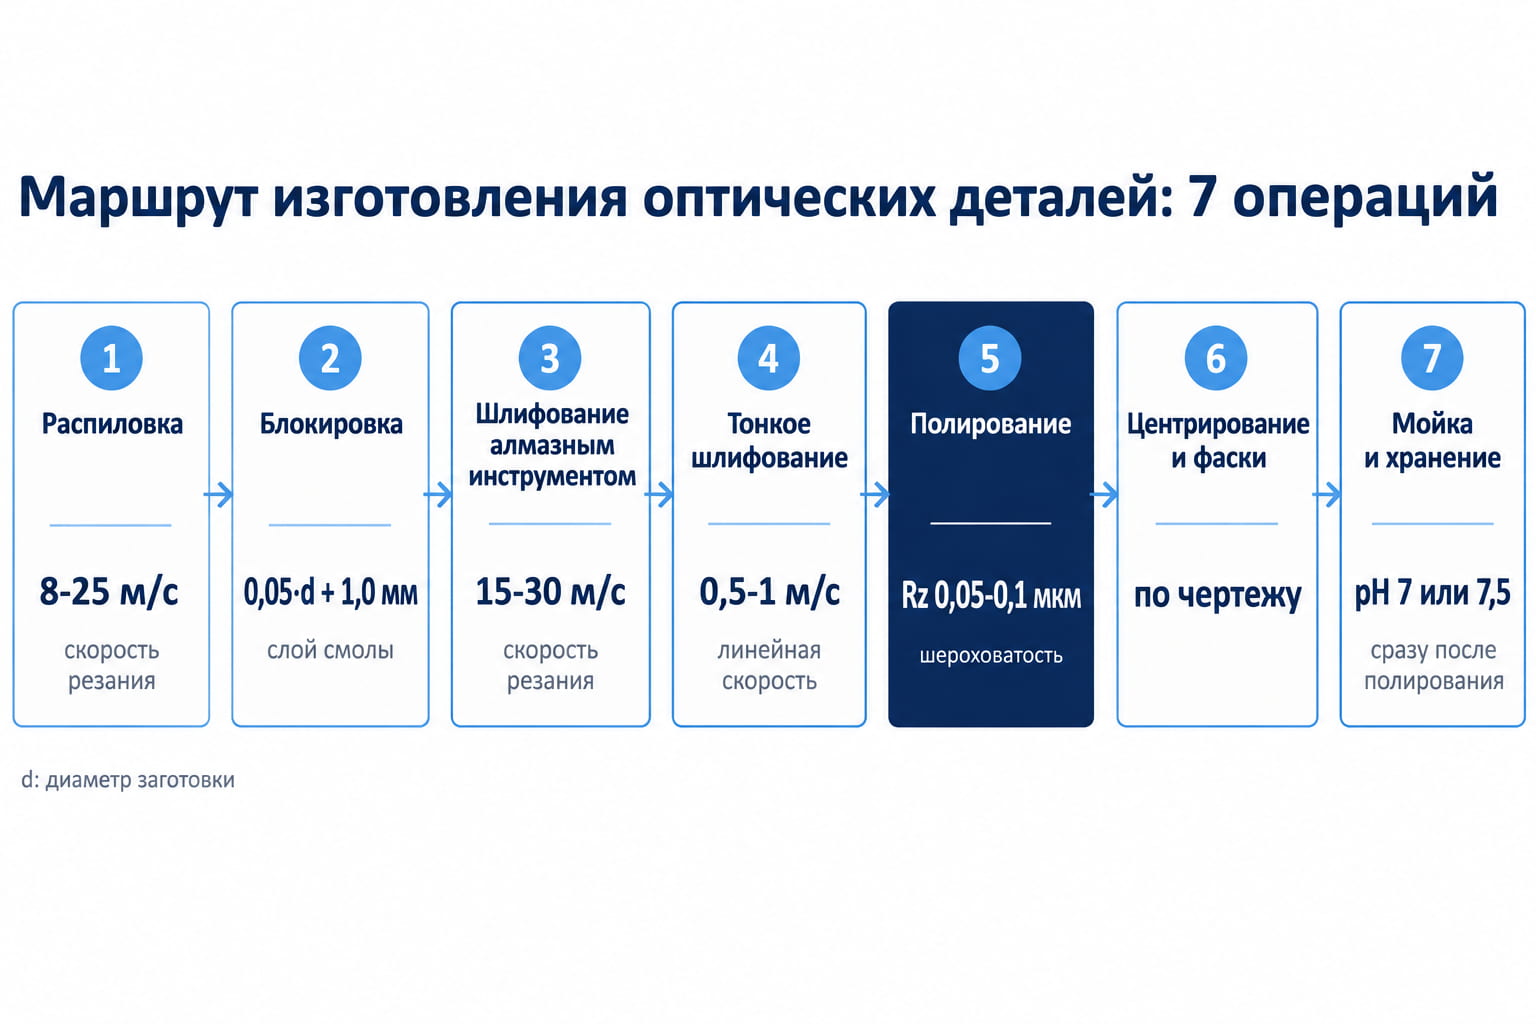
Семь операций маршрута с типовыми режимами: от распиловки заготовки до мойки и хранения готовой детали.
Семь операций обработки оптического стекла одинаковы для СТФ11 с твёрдостью 0,18 и ЛК5 с 1,41.
| Операция | Инструмент и материал | Типовой режим | Результат | Чем контролируют |
|---|---|---|---|---|
| Распиловка | Алмазный круг, СОЖ | 8–25 м/с | Rz 0,63–25 мкм | Размеры заготовки |
| Блокировка | Смола на приспособлении | Слой 0,05·d + 1,0 мм | Эластичное крепление | ΔN после полирования |
| Алмазное шлифование | Алмаз на металлической связке | 15–30 м/с | Форма, размер, шероховатость до 2,5 мкм | Радиус, толщина |
| Тонкое шлифование | Микрошлифпорошки М20, М14, М10 | 0,5–1 м/с | Снят нарушенный слой предыдущего перехода | Осмотр, иногда интерференционный контроль |
| Полирование | Полирит 80–130 г/л, смоляной или пенополиуретановый полировальник | 0,1–3,0 бар, 100–2500 об/мин | Rz 0,05–0,1 мкм, N и ΔN в кольцах | Пробное стекло, интерферометр 632,8 нм |
| Центрирование и фаски | По чертежу | По чертежу | По чертежу | Децентрировка и фаски по ГОСТ 2.412-81 |
| Мойка и хранение | Вода и растворы pH 7–7,5, ультразвук, эксикатор | Сразу после полирования | Без налёта и пятен | Класс чистоты Р по ГОСТ 11141-84 |
В заявке на изготовление оптических деталей указывают марку оптического стекла по ГОСТ Р 71951-2025, N, ΔN, Р, Rz, длину волны контроля, покрытие и количество.
Кварц-Пром выполняет на собственном оборудовании операции от резки и шлифования до полировки оптического стекла и контроля, а к каждой партии прикладывает паспорт с фактическими значениями. Мы поставляем оптическое бесцветное стекло всех 16 типов, заготовки и детали по чертежам. Кварцевое стекло по ГОСТ 15130-86, марки КУ-1 и КУ-2, КВ, КИ, мы режем алмазным инструментом и шлифуем свободным абразивом, а тонкую полировку кварцевого стекла дополняем термообработкой для снятия внутренних напряжений.
Частые вопросы
Чем отличается шлифовка от полировки оптического стекла?
Шлифовка оптического стекла снимает припуск и задаёт геометрию, оставляя матовый рельефный слой высотой 1/4-1/3 зерна. Полировка оптического стекла суспензией CeO₂ на смоляном или пенополиуретановом полировальнике убирает этот слой и даёт Rz 0,05-0,1 мкм.
Чем полируют оптическое стекло?
Оптическое стекло полируют в основном полиритом на основе CeO₂ в водной суспензии: по паспорту из курса СГГА частицы 0,8-1,2 мкм, для высокоточной оптики 80-130 г/л. Оксид церия для полировки стекла в масле или керосине снимает в десятки раз медленнее.
Почему полировка длится дольше шлифовки?
Полирование снимает стекло медленнее: CeO₂ через связь Ce-O-Si отрывает отдельные молекулы SiO₂, а шлифование выкалывает осколки. Станок 3ШП-350 шлифует 8 шт/ч, а полирует 1,5 шт/ч; по оценке В. К. Ермолаева, полирование занимает в 2-3 (5) раза больше времени, чем шлифование.
Как перевести интерференционные кольца N в микроны?
Одно интерференционное кольцо соответствует λ/2: 0,27 мкм при контроле пробным стеклом в зелёном свете 0,546 мкм и 0,32 мкм на интерферометре 632,8 нм. Поэтому длину волны контроля указывают в ТЗ рядом с N.
Почему на полированном оптическом стекле появляются налёт и пятна?
Налёт чаще дают химически нестойкие марки, включая стёкла 5-6 групп кислотоустойчивости по ГОСТ 13917-92, которые реагируют с дистиллированной водой при 50 °C. Пятна оставляют слабокислые отпечатки пальцев и деионизированная вода с pH ниже 7. Детали сразу моют раствором pH 7,5 и хранят в эксикаторе.
Какие марки оптического стекла сложнее всего обрабатывать?
Сложнее всего мягкие и химически нестойкие марки. По ГОСТ Р 72015-2025 у СТФ11 твёрдость по сошлифовыванию 0,18, у ОК1 и СТФ3 0,22: на режиме К8 они теряют в 4,55-5,56 раза больший объём. СТФ11 и БФ32 вдобавок в 6-й группе кислотоустойчивости.
Можно ли переполировать оптическую деталь с царапинами?
Переполировать деталь с царапинами можно, если позволяет запас по толщине и радиусу. Дефект выводят тонким шлифованием, полируют заново и, как при первичной полировке оптических линз, проверяют N и толщину. ГОСТ 11141-84 глубину царапин не нормирует; по справочному приложению 2 после механической обработки она не больше 0,3 ширины.
Оптическое стекло всех марок, заготовки и детали из него по чертежу заказчика собраны в разделе оптическое бесцветное стекло. Пришлите чертёж с N, ΔN и классом чистоты через контакты, и мы подготовим коммерческое предложение.
Есть вопросы? Свяжитесь с нами!
Балаклавский проспект, 24, к. 1, оф. 1/1 Главный офис

